


Page 891 - Tungaloy Catalog
P. 891
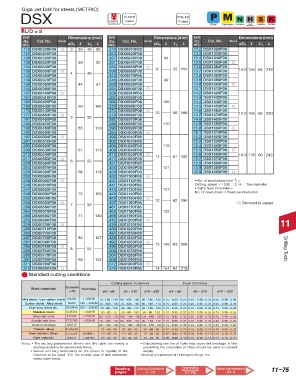
Giga Jet Drill for steels (METRIC)
DSX
(Ti,A R ) N
IT9~10
IT class
Internal
Coated
Coolant
Steel Stainless Non-ferrous Materials Superalloys Cast Iron
Hard
L/D = 8
Drill Dimensions (mm) Drill Dimensions (mm) Drill Dimensions (mm)
dia. Cat. No. Stock dia. Cat. No. Stock dia. Cat. No. Stock
øDc øDs R R s L øDc øDs R R s L øDc øDs R R s L
.118 DSX0300F08 3 33 48 86 .319 DSX0810F08 13.2 DSX1320F08
.122 DSX0310F08 .323 DSX0820F08 13.3 DSX1330F08
.126 DSX0320F08 .327 DSX0830F08 94 13.4 DSX1340F08
.130 DSX0330F08 39 92 .331 DSX0840F08 13.5 DSX1350F08
.134 DSX0340F08 .335 DSX0850F08 9 55 154 13.6 DSX1360F08
.138 DSX0350F08 4 48 .339 DSX0860F08 13.7 DSX1370F08 14.0 154 64 218
.142 DSX0360F08 .343 DSX0870F08 13.8 DSX1380F08
.146 DSX0370F08 .346 DSX0880F08 99 13.9 DSX1390F08
.150 DSX0380F08 44 97 .350 DSX0890F08 14.0 DSX1400F08
.154 DSX0390F08 .354 DSX0900F08 14.1 DSX1410F08
.157 DSX0400F08 .358 DSX0910F08 14.2 DSX1420F08
.161 DSX0410F08 .362 DSX0920F08 14.3 DSX1430F08
.165 DSX0420F08 .366 DSX0930F08 105 14.4 DSX1440F08
.169 DSX0430F08 50 105 .370 DSX0940F08 14.5 DSX1450F08
.173 DSX0440F08 .374 DSX0950F08 14.6 DSX1460F08
.177 DSX0450F08 .378 DSX0960F08 10 56 166 14.7 DSX1470F08 15.0 165 65 230
.181 DSX0460F08 5 50 .382 DSX0970F08 14.8 DSX1480F08
.185 DSX0470F08 .386 DSX0980F08 110 14.9 DSX1490F08
.189 DSX0480F08 55 110 .390 DSX0990F08 15.0 DSX1500F08
.193 DSX0490F08 .394 DSX1000F08 15.1 DSX1510F08
.197 DSX0500F08 .398 DSX1010F08 15.2 DSX1520F08
.201 DSX0510F08 .402 DSX1020F08 15.3 DSX1530F08
.205 DSX0520F08 .406 DSX1030F08 116 15.4 DSX1540F08
.209 DSX0530F08 61 113 .409 DSX1040F08 15.5 DSX1550F08
.213 DSX0540F08 .413 DSX1050F08 15.6 DSX1560F08 16.0 176 66 242
.217 DSX0550F08 .417 DSX1060F08 11 61 182 15.7 DSX1570F08
.220 DSX0560F08 6 52 .421 DSX1070F08 15.8 DSX1580F08
.224 DSX0570F08 .425 DSX1080F08 121 15.9 DSX1590F08
.228 DSX0580F08 66 118 .429 DSX1090F08 16.0 DSX1600F08
.232 DSX0590F08 .433 DSX1100F08
.236 DSX0600F08 .437 DSX1110F08 • No. of revolutions (min -1 ) =
.240 DSX0610F08 .441 DSX1120F08 Cutting speed 1000 3.14 Tool diameter
.244 DSX0620F08 .445 DSX1130F08 127 • Table feed (mm/min) =
.248 DSX0630F08 72 125 .449 DSX1140F08 No. of revolutions Feed per revolution
.252 DSX0640F08 .453 DSX1150F08 12 62 194
.256 DSX0650F08 7 53 .457 DSX1160F08 : Stocked in Japan
.260 DSX0660F08 .461 DSX1170F08
.264 DSX0670F08 .465 DSX1180F08 132
.268 DSX0680F08 77 130 .469 DSX1190F08
.272 DSX0690F08 .472 DSX1200F08
.276 DSX0700F08 .476 DSX1210F08 11
.280 DSX0710F08 .480 DSX1220F08
.283 DSX0720F08 .484 DSX1230F08
.287 DSX0730F08 83 137 .488 DSX1240F08
.291 DSX0740F08 .492 DSX1250F08 13 143 63 206
.295 DSX0750F08 8 54 .496 DSX1260F08
.299 DSX0760F08 .500 DSX1270F08 Drilling Tools
.303 DSX0770F08 .504 DSX1280F08
.307 DSX0780F08 88 142 .508 DSX1290F08
.311 DSX0790F08 .512 DSX1300F08
.315 DSX0800F08 .516 DSX1310F08 14 154 64 218
Standard cutting conditions
Cutting speed: Vc (m/min) Feed: f (mm/rev)
Work materials Examples Hardness
(JIS) ø3 ~ ø6 ø6 ~ ø10 ø10 ~ ø20 ø3 ~ ø6 ø6 ~ ø10 ø10 ~ ø20
Mild steels · Low carbon steels SS400 < 180HB 70 - 120 - 140 80 - 130 - 160 90 - 160 - 190 0.15 - 0.20 - 0.25 0.20 - 0.30 - 0.35 0.25 - 0.30 - 0.40
Carbon steels · Alloy steels S45C 180 ~ 300HB 50 - 100 - 130 70 - 120 - 160 80 - 140 - 170 0.15 - 0.20 - 0.25 0.20 - 0.30 - 0.35 0.25 - 0.30 - 0.40
High alloy steels etc. SCM440 250 ~ 350HB 40 - 80 - 100 60 - 90 - 140 60 - 100 - 160 0.10 - 0.15 - 0.20 0.15 - 0.25 - 0.30 0.15 - 0.25 - 0.30
Stainless steels SUS304 < 200HB 30 - 60 - 70 50 - 80 - 100 50 - 90 - 120 0.10 - 0.15 - 0.20 0.10 - 0.20 - 0.25 0.15 - 0.25 - 0.35
Grey cast irons FC300 < 200HB 80 - 110 - 140 100 - 140 - 160 100 - 160 - 180 0.15 - 0.25 - 0.35 0.20 - 0.35 - 0.40 0.25 - 0.40 - 0.50
Ductile cast irons FCD700 < 300HB 70 - 100 - 140 80 - 120 - 150 80 - 140 - 170 0.15 - 0.25 - 0.35 0.20 - 0.30 - 0.40 0.25 - 0.35 - 0.45
Aluminium alloys ADC12 80 - 130 - 160 100 - 160 - 180 100 - 170 - 190 0.15 - 0.25 - 0.35 0.20 - 0.30 - 0.45 0.25 - 0.40 - 0.60
Titanium alloys Ti-6Al-4V 25 - 40 - 60 30 - 60 - 80 30 - 60 - 80 0.10 - 0.15 - 0.20 0.10 - 0.20 - 0.25 0.15 - 0.25 - 0.35
Heat-resistant alloys Inconel 250HB < 10 - 20 - 30 10 - 30 - 40 10 - 30 - 40 0.02 - 0.04 - 0.10 0.05 - 0.10 - 0.15 0.10 - 0.15 - 0.25
Hard materials SKD11 < 40HRC 20 - 30 - 50 30 - 40 - 60 30 - 40 - 60 0.08 - 0.09 - 0.10 0.10 - 0.12 - 0.15 0.12 - 0.14 - 0.20
Note: • The cutting parameters shown mm the table are merely a • Chip packing mm the oil holes may cause drill breakage. A filter
starting guideline for general machining. preventing the circulation of chips should be used on coolant
• Values will vary depending on the power or rigidity of the supply.
machine to be used. For the smaller side of drill diameters, • Inconel is trademark of Huntington Alloys, Inc.
select lower feeds.
Regrinding
Relating Cutting Conditions Procedures Technical reference 11–75
pages (11-70) (11-76) (14-1)

