


Page 895 - Tungaloy Catalog
P. 895
Giga Mini Drills
DSM External Ti (C,N) IT9~10 Steel Stainless Cast Iron Non-ferrous Materials Superalloys
Coated
IT class
Coolant
Hard
Drill Dimensions (mm) Drill Dimensions (mm) Drill Dimensions (mm)
dia. L/D Cat. No. Stock dia. L/D Stock dia. L/D Stock
øDc L R R 1 øDc Cat. No. L R R 1 øDc Cat. No. L R R 1
1.57 DSM0157G05 x 2.06 DSM0206G05 x 2.55 DSM0255G05 x
1.58 5 DSM0158G05 x 45 12.1 12.7 2.07 DSM0207G05 x 2.56 DSM0256G05 x
1.59 DSM0159G05 x 2.08 5 DSM0208G05 x 45 16.1 16.7 2.57 5 DSM0257G05 x 55 20.1 20.7
1.60 DSM0160G05 2.09 DSM0209G05 x 2.58 DSM0258G05 x
1.61 DSM0161G05 x 2.10 DSM0210G05 2.59 DSM0259G05 x
1.62 DSM0162G05 x 2.11 DSM0211G05 x 2.60 DSM0260G05
1.63 DSM0163G05 x 2.12 DSM0212G05 x 2.61 DSM0261G05 x
1.64 DSM0164G05 x 2.13 DSM0213G05 x 2.62 DSM0262G05 x
1.65 5 DSM0165G05 45 12.9 13.6 2.14 DSM0214G05 x 2.63 DSM0263G05 x
1.66 DSM0166G05 x 2.15 5 DSM0215G05 x 45 16.9 17.5 2.64 DSM0264G05 x
1.67 DSM0167G05 x 2.16 DSM0216G05 x 2.65 5 DSM0265G05 x 55 20.9 21.5
1.68 DSM0168G05 x 2.17 DSM0217G05 x 2.66 DSM0266G05 x
1.69 DSM0169G05 x 2.18 DSM0218G05 x 2.67 DSM0267G05 x
1.70 DSM0170G05 2.19 DSM0219G05 x 2.68 DSM0268G05 x
1.71 DSM0171G05 x 2.20 DSM0220G05 2.69 DSM0269G05 x
1.72 DSM0172G05 x 2.21 DSM0221G05 x 2.70 DSM0270G05
1.73 DSM0173G05 x 2.22 DSM0222G05 x 2.71 DSM0271G05 x
1.74 DSM0174G05 x 2.23 DSM0223G05 x 2.72 DSM0272G05 x
1.75 5 DSM0175G05 x 45 13.7 14.3 2.24 DSM0224G05 x 2.73 DSM0273G05 x
1.76 DSM0176G05 x 2.25 5 DSM0225G05 x 45 17.7 18.3 2.74 DSM0274G05 x
1.77 DSM0177G05 x 2.26 DSM0226G05 x 2.75 5 DSM0275G05 x 55 21.7 22.3
1.78 DSM0178G05 x 2.27 DSM0227G05 x 2.76 DSM0276G05 x
1.79 DSM0179G05 x 2.28 DSM0228G05 x 2.77 DSM0277G05 x
1.80 DSM0180G05 2.29 DSM0229G05 x 2.78 DSM0278G05 x
1.81 DSM0181G05 x 2.30 DSM0230G05 2.79 DSM0279G05 x
1.82 DSM0182G05 2.31 DSM0231G05 x 2.80 DSM0280G05
1.83 DSM0183G05 x 2.32 DSM0232G05 x 2.81 DSM0281G05 x
1.84 DSM0184G05 x 2.33 DSM0233G05 x 2.82 DSM0282G05 x
1.85 5 DSM0185G05 x 45 14.5 15.1 2.34 DSM0234G05 x 2.83 DSM0283G05 x
1.86 DSM0186G05 x 2.35 5 DSM0235G05 x 55 18.5 19.1 2.84 DSM0284G05 x
1.87 DSM0187G05 x 2.36 DSM0236G05 x 2.85 5 DSM0285G05 x 55 22.5 23.1
1.88 DSM0188G05 x 2.37 DSM0237G05 x 2.86 DSM0286G05 x
1.89 DSM0189G05 x 2.38 DSM0238G05 x 2.87 DSM0287G05 x
1.90 DSM0190G05 2.39 DSM0239G05 x 2.88 DSM0288G05 x
1.91 DSM0191G05 x 2.40 DSM0240G05 2.89 DSM0289G05 x
1.92 DSM0192G05 x 2.41 DSM0241G05 x 2.90 DSM0290G05 11
1.93 DSM0193G05 x 2.42 DSM0242G05 x 2.91 DSM0291G05 x
1.94 DSM0194G05 x 2.43 DSM0243G05 x 2.92 DSM0292G05 x
1.95 5 DSM0195G05 45 15.3 15.9 2.44 DSM0244G05 x 2.93 DSM0293G05 x
1.96 DSM0196G05 x 2.45 5 DSM0245G05 x 55 19.3 19.9 2.94 DSM0294G05 x
1.97 DSM0197G05 x 2.46 DSM0246G05 x 2.95 5 DSM0295G05 x 55 23.3 23.9
1.98 DSM0198G05 x 2.47 DSM0247G05 x 2.96 DSM0296G05 x Drilling Tools
1.99 DSM0199G05 x 2.48 DSM0248G05 x 2.97 DSM0297G05 x
2.00 DSM0200G05 2.49 DSM0249G05 x 2.98 DSM0298G05 x
2.01 DSM0201G05 x 2.50 DSM0250G05 2.99 DSM0299G05 x
2.02 DSM0202G05 x 2.51 DSM0251G05 x 3.00 DSM0300G05
2.03 5 DSM0203G05 x 45 16.1 16.7 2.52 5 DSM0252G05 x 55 20.1 20.7 Note: L/D = Hole depth / Drill diameter
2.04 DSM0204G05 x 2.53 DSM0253G05 x : Non-Stocked items.
2.05 DSM0205G05 x 2.54 DSM0254G05 x x : TJ dealer stock
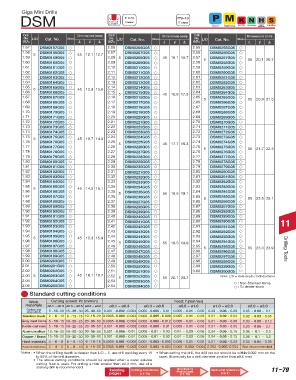
Standard cutting conditions
Work Cutting speed: Vc (m/min) Feed: f (mm/rev)
materials ø0.1 ~ ø0.3 ø0.3 ~ ø0.5 ø0.5 ~ ø3.0 ø0.1 ~ ø0.3 ø0.3 ~ ø0.5 ø0.5 ~ ø1.0 ø1.0 ~ ø2.0 ø2.0 ~ ø3.0
Carbon and 5 - 15-20 - -60 0.001 - 0.002 - 0.004 0.002 - 0.005 - 0.01 0.005 - 0.01 - 0.05 0.03 - 0.06 - 0.09
alloy steels 15 - 25 -30 25 40 0.05 - 0.08 - 0.1
-
Stainless steels 2 - 6 -12 6 - 12 -18 10 15 -20 0.0005 0.002 - 0.004 0.002 - 0.005 - 0.008 0.005 - 0.01 - 0.03 0.01 - 0.02 - 0.04 0.02 - 0.03 - 0.05
-
-
-
Grey cast irons 5 - 10-15 10 - 20 -25 20 35 -50 0.0005 0.002 - 0.004 0.002 - 0.005 - 0.012 0.005 - 0.01 - 0.03 0.01 - 0.03 - 0.06 0.03 - 0.05 - 0.12
-
Ductile cast irons 5 - 10-15 10 - 20 -25 20 35 -50 0.001 - 0.002 - 0.003 0.002 - 0.005 - 0.01 0.005 - 0.01 - 0.02 0.01 - 0.03 - 0.05 0.03 - 0.05 - 0.1
-
Aluminum alloys 10 - 15-20 10 - 20 -30 20 35 -50 0.001 - 0.005 - 0.01 0.005 - 0.01 - 0.03 0.01 - 0.03 - 0.05 0.04 - 0.05 - 0.15 0.06 - 0.1 - 0.2
Copper / Brass 10 - 15-20 10 - 20 -30 20 35 -50 0.001 - 0.005 - 0.01 0.005 - 0.01 - 0.03 0.01 - 0.03 - 0.05 0.04 - 0.05 - 0.15 0.06 - 0.1 - 0.2
-
-
Hard materials 4 - 6 - 8 6 - 8 -10 6 -10 -16 0.0005 0.001 - 0.002 0.001 - 0.003 - 0.005 0.005 - 0.01 - 0.02 0.01 - 0.02 - 0.03 0.02 - 0.04 - 0.06
-
Heat-resistant alloys 2 - 4 - 6 5 - 8 -10 8 -15 -20 0.0005 0.001 - 0.003 0.002 - 0.003 - 0.004 0.002 - 0.003 - 0.004 0.002 -0.003 - 0.004 Not recommended
Notes : • When the drilling depth is deeper than L/D = 5, use drill pecking every 10 • When setting the drill, the drill run out should be within 0.002 mm on the
to 50% of the drill diameter. taper. (Especially for a drill diameter smaller than ø0.5 mm)
• The above cutting conditions should be applied when a water soluble
cutting fluid is used. For drilling a hole smaller than ø0.3 mm, use of a
starting drill is recommended.
Regrinding
Relating Cutting Conditions Procedures Technical reference 11–79
pages (11-70) (11-76) (14-1)

