


Page 1056 - Ceratizit Catalog
P. 1056
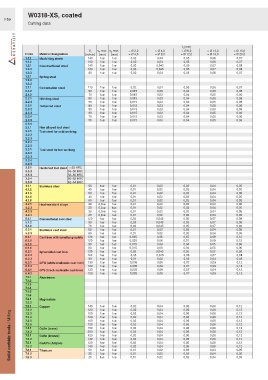
W0318-XS, coated
F59
Cutting data
f z [mm]
a e max. a p max. = Ø 2,0 > Ø 4,0 > Ø 8,0 > Ø 12,0 > Ø 16,0
V c
Index Material designation [m/min] [mm] [mm] = Ø 4,0 = Ø 8,0 = Ø 12,0 = Ø 16,0 = Ø 20,0
1.1.1 Machining steels 140 1xø 1xø 0,02 0,04 0,05 0,06 0,07
1.1.2 100 1xø 1xø 0,02 0,04 0,05 0,06 0,07
1.2.1 Constructional steel 140 1xø 1xø 0,03 0,045 0,05 0,07 0,08
1.2.2 100 1xø 1xø 0,03 0,045 0,05 0,07 0,08
1.2.3 80 1xø 1xø 0,02 0,04 0,05 0,06 0,07
1.3.1 Spring steel
1.3.2
1.3.3
2.1.1 Cementation steel 110 1xø 1xø 0,02 0,04 0,05 0,06 0,07
2.1.2 90 1xø 1xø 0,015 0,03 0,04 0,05 0,06
2.1.3 70 1xø 1xø 0,015 0,03 0,04 0,05 0,06
2.2.1 Nitriding steel 80 1xø 1xø 0,015 0,03 0,04 0,05 0,06
2.2.2 55 1xø 1xø 0,015 0,03 0,04 0,05 0,06
2.3.1 Tempered steel 90 1xø 1xø 0,015 0,03 0,04 0,05 0,06
2.3.2 80 1xø 1xø 0,015 0,03 0,04 0,05 0,06
2.3.3 80 1xø 1xø 0,015 0,03 0,04 0,05 0,06
2.3.4 70 1xø 1xø 0,015 0,03 0,04 0,05 0,06
2.3.5 55 1xø 1xø 0,015 0,03 0,04 0,05 0,06
2.3.6
3.1.1 Non alloyed tool steel
3.2.1 Tool steel for cold working
3.2.2
3.2.3
3.2.4
3.2.5
3.3.1 Tool steel for hot working
3.3.2
3.3.3
3.3.4
3.3.5
3.5.1 Hardened tool steel < 55 HRC
3.5.2 55–58 HRC
3.5.3 58–60 HRC
3.5.4 60–62 HRC
3.5.5 62–64 HRC
4.1.1 Stainless steel 50 1xø 1xø 0,01 0,02 0,03 0,04 0,05
4.1.2 40 1xø 1xø 0,01 0,02 0,03 0,04 0,05
4.1.3 50 1xø 1xø 0,01 0,02 0,03 0,04 0,05
4.1.4 40 1xø 1xø 0,01 0,02 0,03 0,04 0,05
4.1.5 60 1xø 1xø 0,01 0,02 0,03 0,04 0,05
4.2.1 Heat-resistant alloys 30 0,3xø 1xø 0,01 0,02 0,03 0,04 0,05
4.2.2 30 0,3xø 1xø 0,01 0,02 0,03 0,04 0,05
4.2.3 30 0,3xø 1xø 0,01 0,02 0,03 0,04 0,05
4.2.4 30 0,3xø 1xø 0,01 0,02 0,03 0,04 0,05
5.1.1 Conventional cast steel 120 1xø 1xø 0,03 0,045 0,05 0,07 0,08
5.1.2 90 1xø 1xø 0,03 0,045 0,05 0,07 0,08
5.1.3 70 1xø 1xø 0,03 0,045 0,05 0,07 0,08
5.2.1 Stainless cast steel 60 1xø 1xø 0,01 0,02 0,03 0,04 0,05
5.2.2 60 1xø 1xø 0,01 0,02 0,03 0,04 0,05
6.1.1 Cast iron with lamellar graphite 130 1xø 1xø 0,035 0,06 0,07 0,09 0,12
6.1.2 120 1xø 1xø 0,035 0,06 0,07 0,09 0,12
6.1.3 90 1xø 1xø 0,015 0,03 0,04 0,05 0,06
6.1.4 80 1xø 1xø 0,015 0,03 0,04 0,05 0,06
6.2.1 Spheroidal cast iron 130 1xø 1xø 0,03 0,045 0,05 0,07 0,08
6.2.2 120 1xø 1xø 0,03 0,045 0,05 0,07 0,08
6.2.3 90 1xø 1xø 0,01 0,02 0,03 0,04 0,05
6.3.1 GTW (white malleable cast iron) 130 1xø 1xø 0,035 0,06 0,07 0,09 0,12
6.3.2 120 1xø 1xø 0,035 0,06 0,07 0,09 0,12
6.4.1 GTS (black malleable cast iron) 130 1xø 1xø 0,035 0,06 0,07 0,09 0,12
6.4.2 120 1xø 1xø 0,035 0,06 0,07 0,09 0,12
7.1.1 Aluminium
7.1.2
7.1.3
7.1.4
7.1.5
7.1.6
7.2.1 Magnesium
7.2.2
7.3.1 Copper 140 1xø 1xø 0,02 0,04 0,06 0,08 0,12
1xø
0,08
7.3.2
0,12
120
1xø
0,06
0,02
0,04
Solid carbide tools / Milling 7.3.5 CuZn (brass) 100 1xø 1xø 0,02 0,04 0,06 0,08 0,12
0,04
1xø
0,02
0,06
1xø
0,08
100
7.3.3
0,12
0,08
0,12
0,06
1xø
1xø
0,02
120
0,04
7.3.4
1xø
0,08
120
1xø
1xø
0,06
0,04
0,08
0,12
0,02
7.3.6
0,06
1xø
0,02
1xø
7.4.1
0,08
150
0,12
0,04
0,02
7.4.2
0,08
0,04
1xø
0,12
0,06
200
1xø
0,02
0,04
1xø
0,06
120
0,08
1xø
7.5.1
0,12
CuSn (bronze)
0,08
0,04
0,06
0,12
1xø
0,02
7.5.2
140
1xø
1xø
1xø
0,08
7.6.1
0,12
120
0,02
0,06
0,04
CuAlFe (Ampco)
0,02
0,06
140
0,12
0,04
1xø
1xø
7.6.2
0,05
50
7.8.1
1xø
0,03
0,04
0,01
0,02
Titanium
0,02
7.8.2
1xø
0,05
0,01
0,04
1xø
35
0,03
0,04
0,03
0,05
0,01
7.8.3
1xø
1xø
20
0,02

